Materiaali- ja käsittelytekniikka
Substraatti
Päävirta on 6061-T6 ilmailun alumiiniseos, ja 7075 alumiini on valittu raskaisiin olosuhteisiin; Tasapainottaa keveyttä, koneistustehoa ja rakenteellista lujuutta, soveltuu teho- ja hydraulikomponentteihin.

Muovausprosessi
Kokonaisuus on muodostettu viiden akselin integroidulla CNC-jyrsinnällä ilman valua tai hitsausta:
Sisä- ja ulkoontelot, laipan asennuspinnat, öljyn kulku reikien läpi, sijoitusulokkeet ja lämmönpoistorivat jyrsitään yhdellä kertaa;
Pinta säilyttää selkeän samankeskisen pyöreän leikkausrakenteen, ilman kiillotusta, vain purseenpoisto ja ultraäänirasvanpoisto suoritetaan;
Kaikki reikien asennot sisältävät laippakierteiset asennusreiät, kohdistustapin reiät, öljyn läpikulkureiät ja tiivistysaltaat, toleranssi enintään ± 0,02 mm;
Sisäisen onkalon reunan käsittelyn tiivisteura, jota käytetään tiivistysrenkaiden kokoamiseen hydraulisen/öljyilmatiivisteen saavuttamiseksi.
Rakenteelliset ja tekniset kohokohdat
Ulkoinen pystysuora lämmönpoistoriparakenne: lisää lämmönpoistoaluetta ja vähentää hydrauliöljyn/moottorin sisäisen työlämpötilan nousua;
Epäsäännöllinen komposiittiontelo: jaettu osastoontelo, erotusöljypiiri, moottorin asennusasento ja venttiilirungon kokoonpanoalue;
Monisuuntainen laipan liitäntä: sivuöljypiirin liitäntä, päätypinnan asennuslaippa, ylätiivistelaippa usean putkilinjan telakoinnin saavuttamiseksi;
Täysin pyöristetyt kulmat: eliminoi jännityksen keskittymisen ja vältä halkeilua korkeassa paineessa.
Rakenteellinen kaavoitus (yhdistettynä kolmeen näkymään)
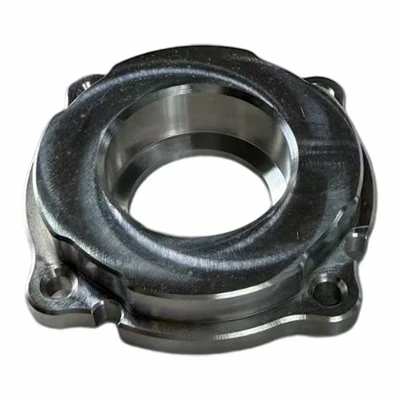
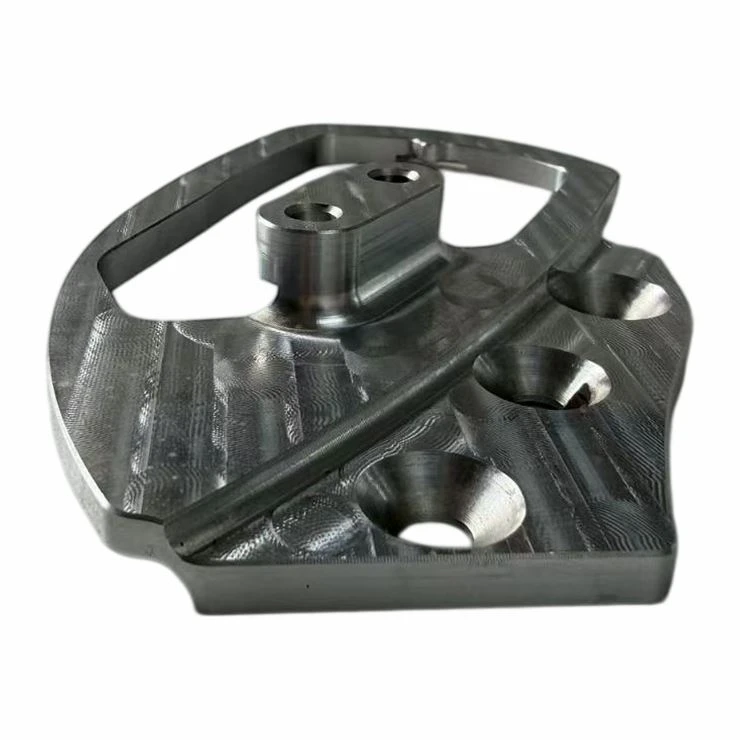
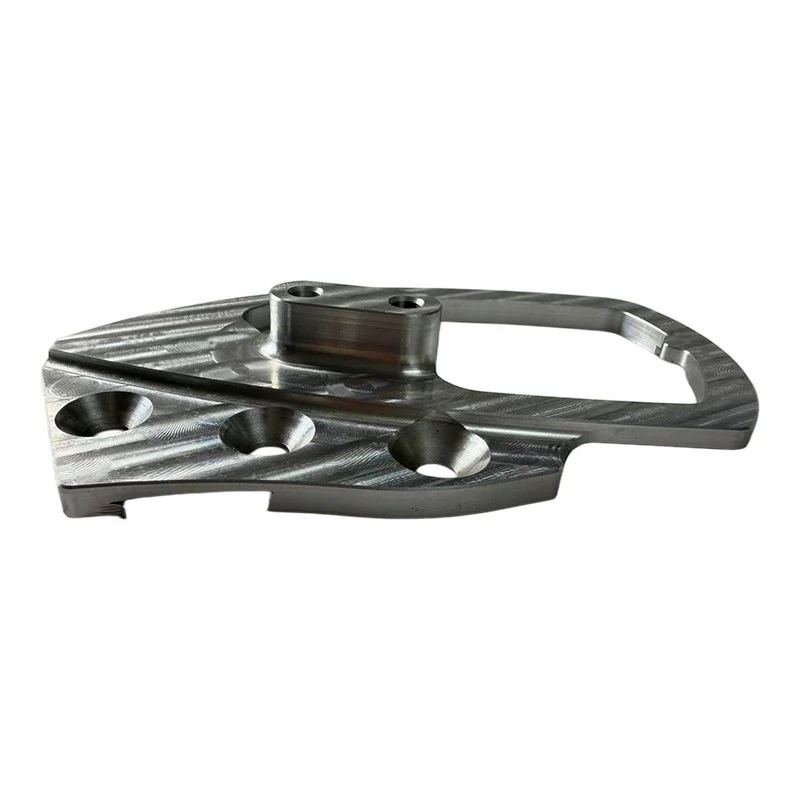
1. Oikea päätiivistyskammio (ensimmäinen kuva)
Suuri aukeava tiivistetty lokero, varattu tila moottorin/venttiilin rungon kokoonpanolle, jaettu useilla kerroksilla kierteitetyillä kohdistusrei'illä, ulkorenkaan rengasmainen tiivisteura O-renkaan kokoamista varten korkeapainetiivistyksen saavuttamiseksi.
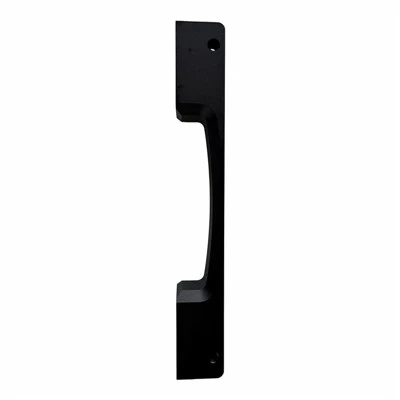
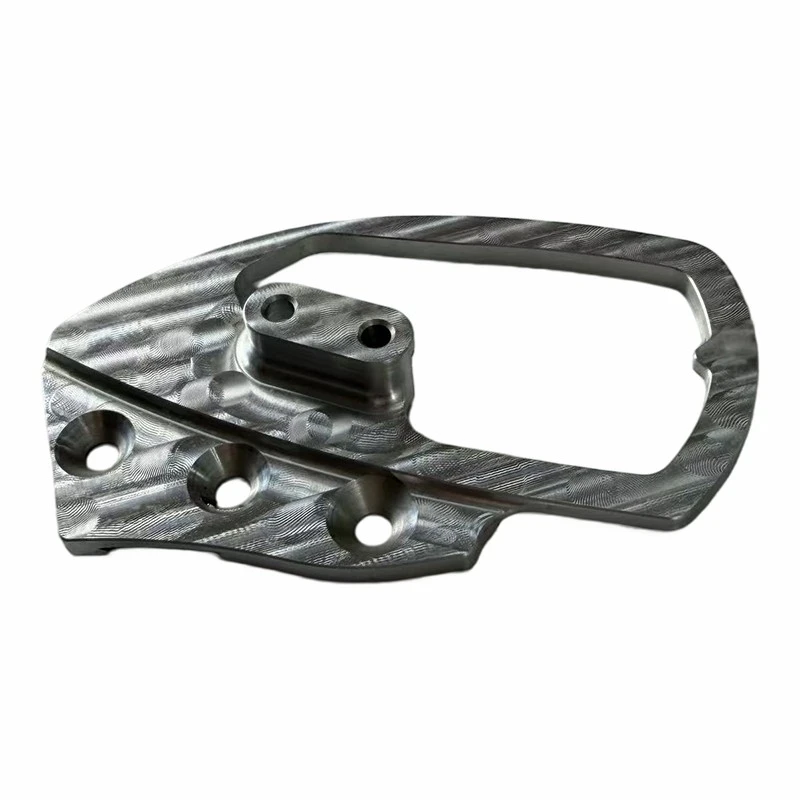
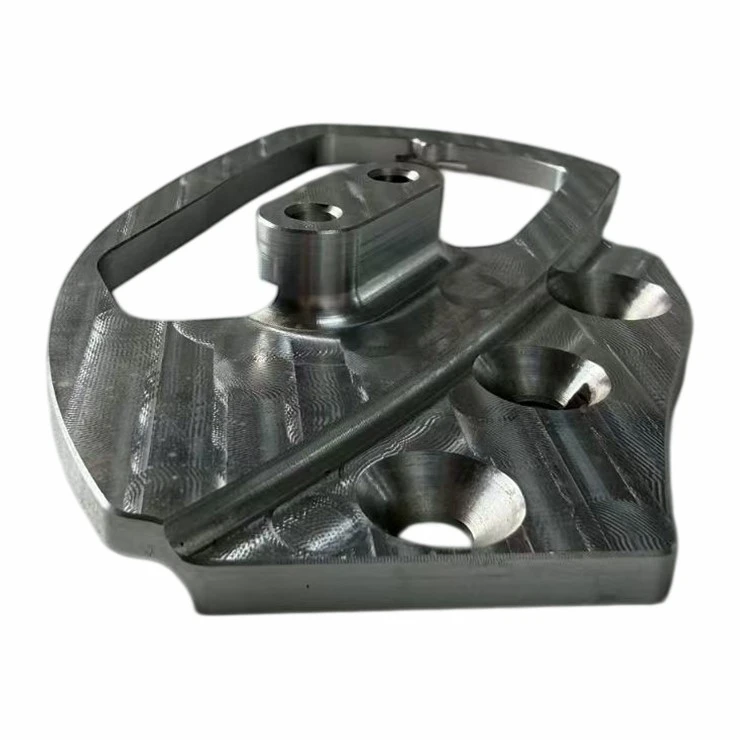
2. Vasen öljypiirin laippa (toinen kuva)
Keskellä oleva suuri reikä on öljypiirin pääöljyn sisään- ja ulostuloaukko, ja molemmilla puolilla olevia kierrereikiä käytetään ulkoisiin hydrauliputkiin; Ulompia pystysuuntaisia lämmönpoistoripoja käytetään öljykammion sisäiseen lämmönpoistoon.
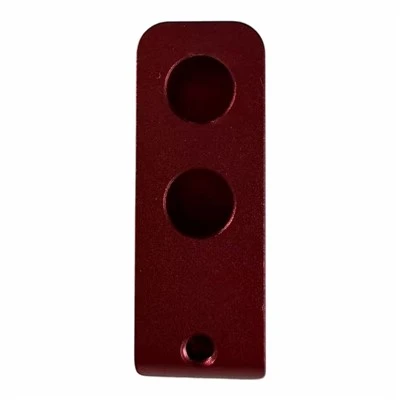
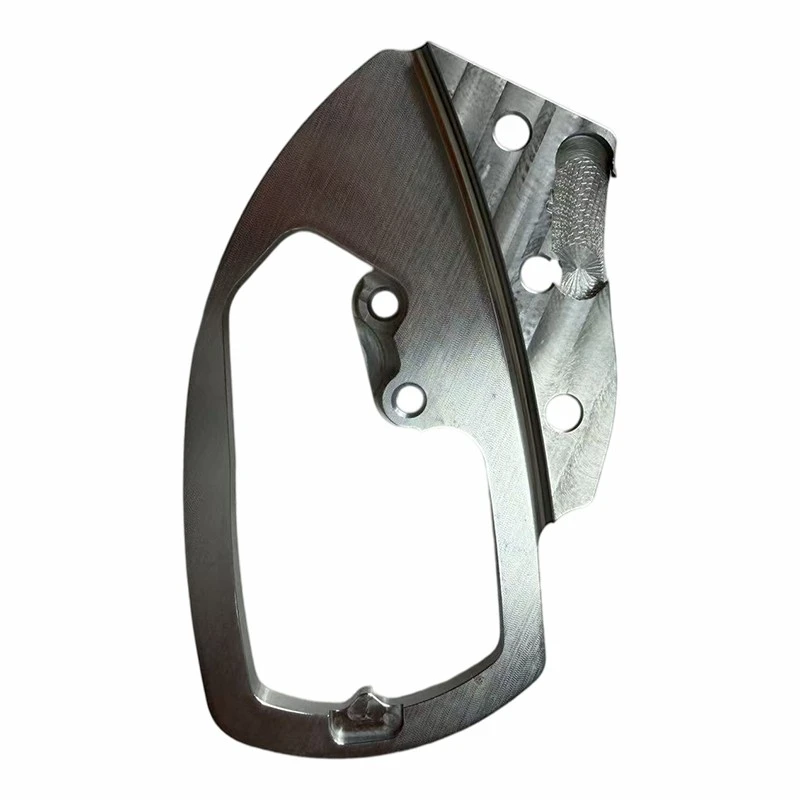
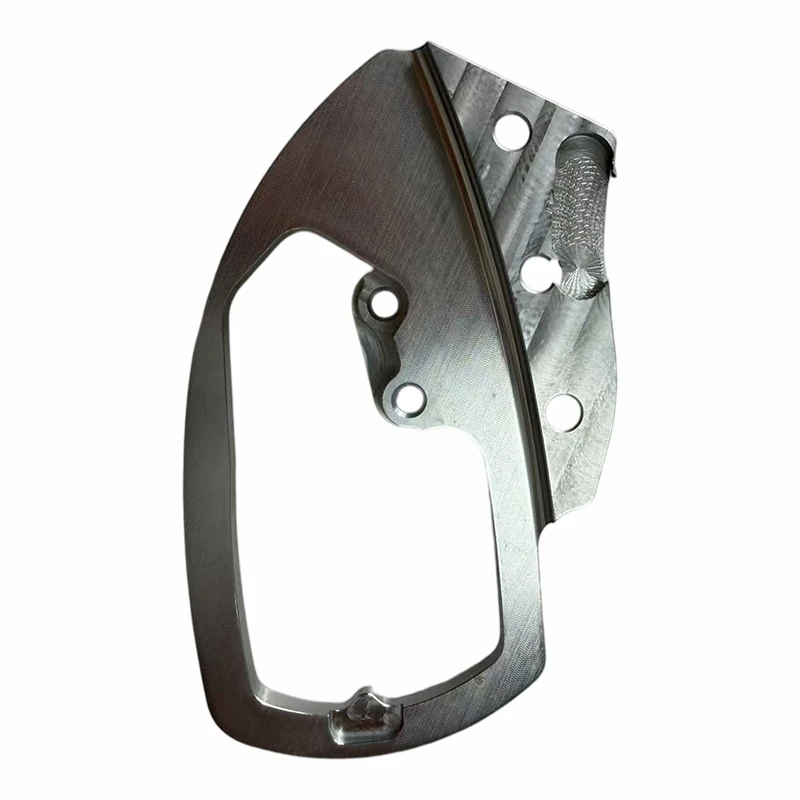
3. Ylätoimilaitteen asennusasento (kolmas kuva)
Monikulmainen moottorisylinterin asennuspylväs, johon käyttömoottori mahtuu sisään; Sivulla oleva neliömäinen aukko on johdinsarjan kierteitystä varten ja sen ympärillä on 4 kiinnitysruuvin reikää moottorin kansilevyn kiinnitystä varten.
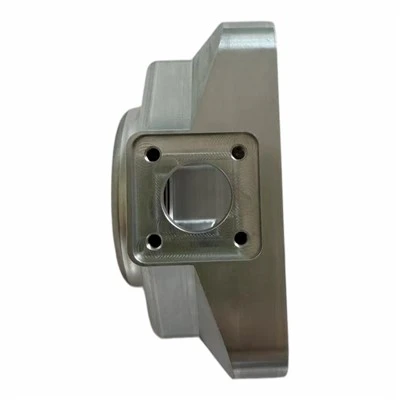
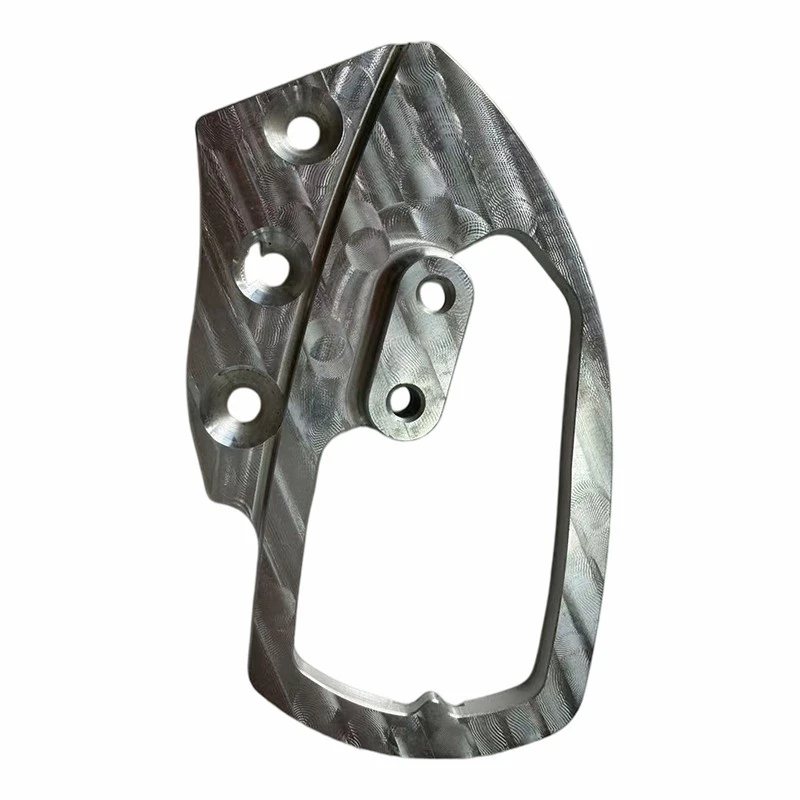
4. Pohja yleisasennuslaippa
Monijalkainen kiinnitysalusta kierteitetyillä kiinnitysrei'illä, käytetään koko kotelon kiinnittämiseen runkoon/varustelustaan.


Tarkoituksen päättäminen
Ytimen sijoitus: Sähköhydraulisen toimilaitteen kotelo autoille/moottoripyörille (elektroninen hydraulipumpun venttiilirunkokokoonpano)
Segmentoidut sovellusskenaariot:
1. Moottoripyörän muunnos hydraulinen kytkin/elektroninen kaasupumpun runko
Integroitu öljykammio, käyttömoottori ja öljykanava, joka korvaa alkuperäisen tehtaalla jaetun valurautapumpun, kevyt ja parempi lämmönpoisto, joka kuuluu -suorituskykyisiin modifioituihin CNC-osiin;
2. Autojen elektroninen jarru/ohjausavustin hydrauliventtiilin runkokotelo
Integroitu moottori, öljypiiri ja painekammio, joka toimii EHB-linjaohjauksen ja sähköisen ohjaustehostimen ytimen kuormitus-laakerivaipana;
3. Pienen mittakaavan rakennuskoneiden mikrohydrauliikan kotelo
Mikrohydraulipumppuaseman pumpun runko, integroitu moottoriin, öljypiiriin ja öljyn varastokammioon, käytetään automaatiolaitteisiin ja pieniin maatalouskoneisiin.
Tuote-etujen vertailu: Alkuperäinen valurautakuori
✅ Vähennä painoa 40–60 % ja alenna ajoneuvon jousittamatonta kokonaispainoa;
✅ Integroidulla jyrsinnällä on vahvempi tiivistys, eikä hiekkareiän vuotovaaraa ole;
✅ Lämmönpoistoriparakenteen lämmönpoistotehokkuus on parempi kuin valuraudalla, ja öljyn lämpötila on alhaisempi pitkäaikaisessa työskentelyssä;
✅ Muokatun ulkonäön mekaaninen tekstuurin tunnistus on korkea, ja se sopii suorituskyvyn muutosmarkkinoille;
✅ Rakenne on räätälöitävissä ja ontelon tilavuutta voidaan säätää siirtymän ja öljynpaineen mukaan.
Valinnaiset{0}}jälkikäsittelyratkaisut
1. Luonnollinen puhdistus (nykyinen tila): Poistaa vain öljyn ja purseet, säilyttää jyrsintäkuviot, on edullisin ja soveltuu lyhytaikaiseen-käyttöön.
2. Luonnollinen anodisointi: muodostaa tiheän oksidikalvon, joka on ruosteen- ja kulutusta kestävä, säilyttäen metallin mattapinnan;
3. Kova-anodisointi: Nostaa pinnan kovuuden HV400:aan tai korkeampaan, sopii korkean -paineen ja kulumisen{3}}kestoisiin työolosuhteisiin;
4. Musta anodi+lasermerkintä: Muokattujen osien valtavirtaratkaisu on kaunis, ruosteenkestävä ja siihen voidaan kaivertaa mallilogot.

Tukevat käsittelyohjeet
Tämän tyyppinen ontelo kuuluu monimutkaisiin viiden akselin työstöosiin, ja koneistusprosessin kulku on seuraava:
Alumiinilevyn leikkaus → kolmi-akselinen karkea jyrsintä ylimäärän poistamiseksi → viisiakselinen vivusto sisä- ja ulkoonteloiden ja epäsäännöllisten pintojen tarkkuustyöstö → kaikkien kierrereikien ja tappireikien poraus/kierteitys → tiivistysurien tarkkuusporaus → purseenpoisto ja korkeapainepuhdistus → pintakäsittely (tarvittaessa) ilmanvaihtotarkastus).
Suositut Tagit: auton modifikaatiosovitinlevy, Kiinan automuutossovitinlevyjen valmistajat, toimittajat, tehdas